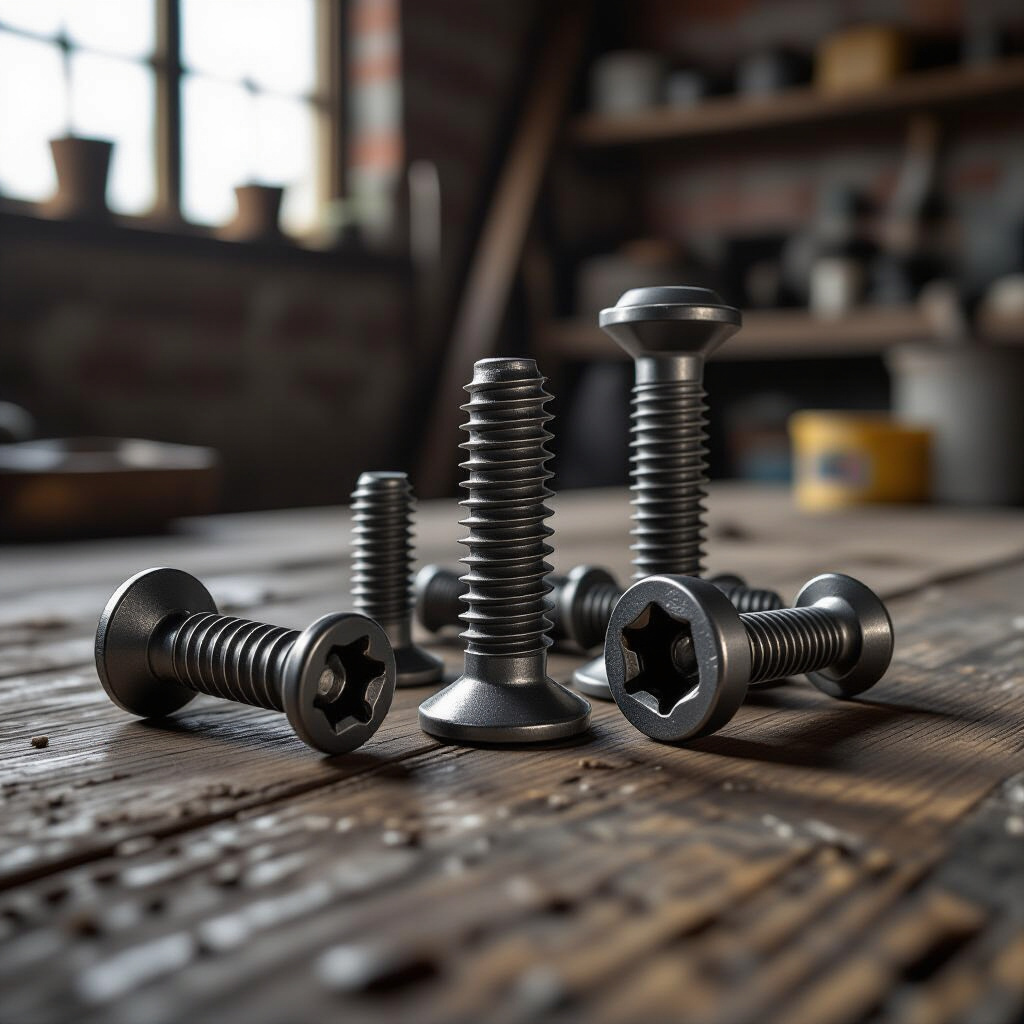
Конструкция и назначение винтов DIN 7991
Винты DIN 7991 предназначены для соединений, в которых выступающая головка мешает работе узла или должна находиться на уровне поверхности. Крепёж состоит из стержня с метрической резьбой и конической головки с внутренним шестигранником. Головка входит в подготовленное углубление, а резьба удерживает винт в ответной детали или гайке. Для таких узлов используют винт потайной конструкции с конической головкой.
Крепёж применяют в машиностроительных узлах, корпусных деталях и сборках с ограниченным пространством. При выборе учитывают не только диаметр и длину винта, но и толщину детали, материал основания, нагрузку и форму посадочного места.
Потайная головка и внутренний шестигранник
Коническая головка обычно имеет угол 90° и рассчитана на установку в соответствующую зенковку. Её положение зависит от диаметра и глубины углубления: при правильной геометрии верхняя плоскость оказывается заподлицо с поверхностью. Если зенковка слишком мелкая, головка выступает; если чрезмерно глубокая, уменьшается опорная площадь.
Внутренний шестигранник передаёт крутящий момент от ключа к винту. Размер ключа задаётся стандартом для конкретного диаметра крепежа. Инструмент должен полностью входить в гнездо без заметного люфта: перекос или износ граней повышает риск их срыва при затяжке.
DIN 7991 и соответствие ISO 10642
DIN 7991 определяет конструкцию и основные размеры винтов с потайной головкой и внутренним шестигранником. Международный стандарт ISO 10642 описывает крепёж того же типа. При сопоставлении конкретных изделий проверяют редакцию стандарта и размерный ряд: совпадение общего назначения не всегда означает полную идентичность всех параметров.
Для технической документации и замены крепежа сверяют диаметр, длину, высоту и диаметр головки, размер шестигранного гнезда, а также механические свойства. Обозначение стандарта на чертеже помогает избежать подмены винта изделием с близкой, но отличающейся геометрией.
Резьба, размеры и прочность
Размер винта выбирают по характеристикам соединения. Номинальный диаметр должен соответствовать резьбовому отверстию или гайке, а длина — обеспечивать требуемое зацепление без выхода конца винта в нежелательную зону. Шаг метрической резьбы влияет на число витков на единицу длины и должен совпадать с шагом ответной резьбы.
Полная и частичная резьба, диаметр и шаг
При полной резьбе витки занимают почти всю длину стержня. Такой вариант подходит, когда требуется зацепление резьбы на значительной части винта, например при соединении через пакет деталей с гайкой. Частичная резьба оставляет гладкий участок под головкой. Он может проходить через соединяемую деталь, а резьбовая часть — входить в ответную деталь; длину гладкого участка соотносят с толщиной пакета.
Диаметр выбирают по расчётной нагрузке и прочности материала деталей. Увеличение диаметра не компенсирует недостаточную толщину основания или малую глубину зацепления. Шаг берут по чертежу либо по резьбе ответной детали; несовпадение шага приводит к заеданию и повреждению витков при сборке.
Классы прочности, материал и покрытие
Класс прочности характеризует механические свойства стального крепежа. Например, для класса 8.8 первое число соответствует номинальному пределу прочности 800 МПа, а второе задаёт отношение предела текучести к пределу прочности; номинальная оценка предела текучести составляет 640 МПа. Для класса 10.9 соответствующие номинальные значения — 1000 и 900 МПа. Допустимые нагрузки соединения зависят также от диаметра, геометрии головки и материала деталей.
Крепёж из углеродистой или легированной стали может иметь защитное покрытие, которое снижает воздействие влаги, но меняет состояние поверхности и иногда влияет на трение при затяжке. Материал и покрытие сопоставляют со средой эксплуатации и материалом соединяемых деталей. Контакт разнородных металлов во влажной среде может ускорить коррозионные процессы.
Подготовка посадочного места и подбор винта
Потайная головка передаёт усилие на коническую поверхность детали. Поэтому подготовка посадочного места влияет и на положение головки, и на распределение нагрузки. Зенковку выполняют соосно отверстию, без заусенцев и повреждений прилегающей поверхности.
Геометрия зенковки и положение головки
Угол зенковки должен соответствовать углу конуса головки, обычно 90°. Диаметр углубления соотносят с наружным диаметром головки, а глубину — с требуемым положением её верхней плоскости. Проверку проводят по чертежу или контрольной посадкой винта. В тонкой детали чрезмерная зенковка уменьшает толщину материала вокруг отверстия и может вызвать продавливание или растрескивание.
Согласование длины и резьбы с конструкцией соединения
Длину определяют от опорной поверхности головки до конца винта. При соединении с гайкой учитывают толщину всех деталей и выступ резьбы за гайку, если он предусмотрен конструкцией. При вворачивании в глухое отверстие оставляют запас по глубине, чтобы конец винта не упёрся в дно раньше, чем головка сядет в зенковку. Для частичной резьбы дополнительно проверяют, чтобы гладкий участок соответствовал толщине соединяемых деталей.
Монтаж и типичные неисправности
Перед сборкой очищают отверстие и резьбу от стружки, загрязнений и остатков старого покрытия. Винт сначала наживляют без перекоса, затем затягивают с учётом материала деталей и требований конструкторской документации. Для ответственных соединений применяют заданный момент затяжки и подходящий измерительный инструмент.
Инструмент и контроль затяжки
Размер шестигранного ключа должен соответствовать гнезду винта. Насадку вводят до упора и удерживают по оси крепежа. При затяжке с недостаточным контактом граней инструмент проскальзывает и повреждает гнездо. Момент нельзя выбирать только по диаметру: на него влияют класс прочности, покрытие, смазка и состояние резьбы.
Причины повреждения винта и соединяемых деталей
Неподходящая зенковка вызывает выступание головки, перекос или чрезмерное давление на кромку отверстия. Избыточный момент может сорвать грани шестигранника, вытянуть или разрушить резьбу, деформировать деталь. Недостаточная затяжка оставляет соединение подвижным, из-за чего нагрузка распределяется неравномерно. Несовпадение шага, загрязнение резьбы и коррозия также затрудняют сборку и сокращают срок службы соединения.


